

Mõõtmete täpsus on betoonploki või tellise tootmisvormi ostmisel üks olulisemaid tegureid, mida hinnata. Vormiõõne mõõtmed, selle komponentide joondamine, õõnsuste vahekauguse järjepidevus ja selle kinnitusliideste täpsus mõjutavad kõik valmistoodete kuju ja korratavust. Isegi kui plokimasin töötab kindlaksmääratud tootmiskiirusel, võivad mõõtmete kõrvalekalded vormis põhjustada ebaühtlaseid plokkide suurusi, ebaühtlaseid servi, raskusi vormist lahtivõtmisel ja täiendavaid kvaliteedikontrolli nõudeid. Ostjate jaoks ei ole tegelik küsimus lihtsalt selles, kas vormist saab tellist toota, vaid selles, kas see suudab kogu kasutusea jooksul korduvalt toota telliseid või plokke, mis vastavad kavandatud mõõtmetele ja funktsionaalsetele nõuetele.
Hinnates aTelliskivi masinavorm, peaksid hankemeeskonnad vaatama kaugemale pakutud hinnast ja üldistest väidetest tootmise täpsuse kohta. Usaldusväärne ostuotsus eeldab selget arusaamist kriitilistest mõõtmetest, kohaldatavatest tolerantsidest, materjali omadustest, kontrollimeetoditest, masinate ühilduvusest ja asendusnõuetest. Fujian Quangong Mold Co., Ltd-d tuleks hinnata kavandatud tootmisliini tegelike nõuete alusel, tehnilisi kirjeldusi tuleb enne tellimuse esitamist kinnitada. See juhend selgitab, kuidas mõõtmete täpsus mõjutab tootmisjõudlust, ning annab praktilise raamistiku vormitarnijate võrdlemiseks, tehniliste jooniste ülevaatamiseks ja osturiskide vähendamiseks.
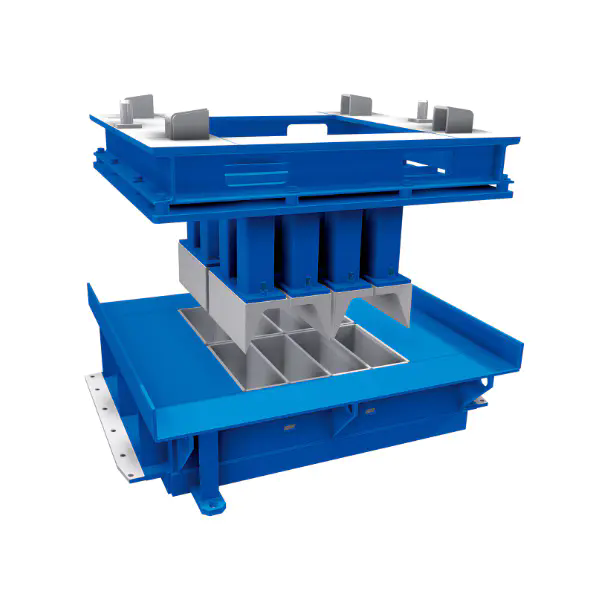
1. Mida tähendab mõõtmete täpsus vormide valmistamisel?
2. Miks mõõtmete täpsus mõjutab ploki kvaliteeti ja tootmise efektiivsust?
3. Milliseid tehnilisi parameetreid peaksid ostjad enne ostmist hindama?
4. Kuidas saavad ostjad kontrollida vormi täpsust ja valida sobiva tarnija?
5. Järeldus: kuidas saavad täpsed vormid toetada paremaid ostuotsuseid?
Mõõtmete täpsus kirjeldab, kui täpselt toodetud komponendi tegelikud mõõtmed vastavad selle kindlaksmääratud projekteerimismõõtmetele. Telliste ja betoonplokkide tootmisel kehtib kontseptsioon enamale kui vormi üldisele välismõõdule. See hõlmab õõnsuse pikkust, õõnsuse laiust, õõnsuse sügavust, seina paksust, õõnsuste vahelist vahekaugust, kinnitusavade asukohti, võrdluspindu ja tootmise ajal üksteisega liikuvate või üksteisega kokku puutuvate komponentide joondamist. Need mõõtmised määravad ühiselt kindlaks, kas vorm toimib ettenähtud viisil, kui see on paigaldatud konkreetsele plokkide valmistamise masinale.
Hanke eesmärgil on oluline eristada mõõtmete täpsust korratavusest ja üldisest tootmiskvaliteedist. Täpsus puudutab erinevust mõõdetud väärtuse ja selle määratud sihtmärgi vahel. Korratavus puudutab seda, kas sama mõõtmist on võimalik võrreldavates tingimustes järjepidevalt korrata. Vormi võib valmistada selle sihtmõõtmete lähedal, kuid selle õõnsuste vahel on siiski suur erinevus. Vastupidiselt võivad mitmed õõnsused olla väga sarnaste mõõtmetega, kuid kõik erinevad kavandatud konstruktsioonist. Mõlemad olukorrad võivad tekitada probleeme, kuigi sobivad parandusmeetmed võivad erineda.
Kriitilised mõõtmed sõltuvad vormi konstruktsioonist, ploki tüübist, tootmisprotsessist ja valmistootele esitatavatest nõuetest. Ostjad ei tohiks eeldada, et igal mõõtmisel on toote kvaliteedile sama mõju. Järgmised valdkonnad väärivad erilist tähelepanu joonistamise ja tarnijate hindamisel.
Tehniliselt täielik joonis peaks tuvastama funktsionaalselt kriitilised mõõtmed, mitte määrama igale funktsioonile valimatult sama tolerantsi. Tolerantsi karmistamine ilma selge inseneri põhjuseta võib suurendada töötlemisaega ja kontrollikulusid, ilma et see viiks valmisplokkidesse märkimisväärset paranemist. Sel põhjusel peaksid ostja ja tootja enne joonise lõpetamist kokku leppima iga kriitilise funktsiooni kavandatud funktsioonis.
Mõõtmete tolerants määratleb lubatud kõikumise nimimõõtme ümber. Kui joonisel on õõnsuse nimilaius 100 mm ja kahepoolne tolerants pluss-miinus 0,20 mm, on vastuvõetav vahemik 99,80 mm kuni 100,20 mm. See on illustreeriv näide, mitte ühegi konkreetse vormi kinnitatud spetsifikatsioon. Tegelik vastuvõetav vahemik tuleb kindlaks määrata kinnitatud joonise, kohaldatavate tootenõuete ja tootmisprotsessi võimaluste alusel.
Samuti peaksid ostjad eristama mõõtmete tolerantse geomeetrilistest tolerantsidest. Ainuüksi laiuse mõõtmisega ei saa kindlaks teha, kas õõnsus on piisavalt ruudukujuline, kas kaks pinda on paralleelsed või kas paigaldusliides on võrdlusaluse suhtes õigesti paigutatud. Geomeetriline dimensioon ja tolerants, kui see on asjakohane, pakub struktureeritud meetodit nende seoste määratlemiseks. Keeruliste vormikoostude puhul võib see aidata ära hoida lahkarvamusi, mis on põhjustatud joonistest, mis täpsustavad üksikuid mõõtmeid, kuid ei selgita, kuidas omadused peavad üksteisega seotud olema.
Mõõtmistingimused on samuti olulised. Instrumendid peavad vastama kontrollitavale funktsioonile, olema sobivas seisukorras ja neid peavad kasutama koolitatud töötajad. Temperatuur, pinna saastumine, pursked ja ebaühtlased mõõtmiskohad võivad näitude usaldusväärsust mõjutada. Kui on määratud väga kitsad tolerantsid, tuleks arvestada mõõtemääramatusega, mitte käsitleda iga kuvatavat kümnendkohta täpsuse tõestuseks.
Mõelge vormile, mille iga õõnsus on õige nimipikkusega, kuid paigalduspind ei ole masina asukoha viitega joondatud. Üksiku kontrollimisel võivad õõnsuse mõõtmed tunduda rahuldavad, kuid vorm võib pärast paigaldamist siiski olla valesti paigutatud. Samamoodi võib vorm täita oma üldpikkuse nõudeid, näidates samal ajal liigset erinevust üksikute õõnsuste sügavustes. Üks üldine mõõtmine seda seisundit ei näita.
Sel põhjusel tuleks telliskivimasina vormi hinnata pigem funktsionaalse tootmissõlmena kui sõltumatute mõõtmete kogumina. Ostjad peaksid taotlema heakskiidetud tehnilist joonist, tuvastama kvaliteedi seisukohast olulised omadused ja kinnitama, kuidas neid omadusi mõõdetakse. Kui toode vajab mitut õõnsust, peaks kontrollikavas käsitlema nii üksikute õõnsuste mõõtmeid kui ka nende vahelist kooskõla.Fujian Quangong Mold Co., Ltdtuleks hinnata nende dokumenteeritud nõuete alusel, selle asemel, et tugineda ainult laiaulatuslikele kirjeldustele, nagu ülitäpne või täiustatud tootmine.
Eesmärk ei ole nõuda iga funktsiooni puhul väikseimat võimalikku tolerantsi. Selle eesmärk on määratleda ja kontrollida tolerantsid, mis on vajalikud nõuetele vastavate plokkide tootmiseks, usaldusväärse paigalduse saavutamiseks ja korratava jõudluse säilitamiseks. Selline lähenemine annab hankemeeskondadele kvaliteetsema aluse kvaliteedi, kulude ja pikaajalise sobivuse hindamiseks.
Mõõtmete täpsus mõjutab tootmist ühendatud mehaaniliste ja protsessiliste suhete ahela kaudu. Vorm määrab toote moodustamiseks saadaoleva geomeetria, samas kui masin tagab materjali konsolideerimiseks vajaliku liikumise, rõhu, vibratsiooni ja ajastuse. Valmis plokk peegeldab nende tegurite vastasmõju. Järelikult ei saa mõõtmete probleemi alati omistada ainult vormile, vaid vormi täpsus on stabiilse tootmissüsteemi oluline osa.
Ostjate jaoks on see eristamine eriti oluline pakkumiste võrdlemisel. Odav vorm võib tunduda atraktiivne, kui ostuhinda vaadelda eraldi. Kui aga selle mõõtmed on ebaühtlased, liidesed ei ühti masinaga või kulumiskäitumine põhjustab enneaegseid mõõtmete muutusi, võivad esialgse säästu kompenseerida täiendavad kohandused, tagasilükatud tooted, hooldustööd ja planeerimata asendamine. Ka kallim variant pole automaatselt parem. Sobiv valik on vorm, mis näitab vastavust kokkulepitud tehnilistele nõuetele ja pakub oma eeldatava kasutusea jooksul sobivat väärtust.
Vormi geomeetria ja valmistoote mõõtmete suhe sõltub ploki tüübist, materjalisegust ja masina töötingimustest. Sellegipoolest on enamiku betoonplokkide tootmisrakenduste jaoks asjakohased mitmed mehhanismid.
Need mõjud ei ole iga rakenduse puhul võrdselt olulised. Üldotstarbelisel õõnesplokil ja täppisblokeerival sillutussõlmel võivad olla erinevad mõõtmete nõuded ja vastuvõtukriteeriumid. Seetõttu peaksid ostjad esmalt määratlema valmistoote spetsifikatsiooni ja töötama tagasi, et määrata selle saavutamiseks vajalikud hallitusomadused.
Vorm peab sobima masinaga, mille jaoks see on projekteeritud või heaks kiidetud. Ühilduvus hõlmab paigaldusmõõtmeid, asukohafunktsioone, üldist ümbrist, töövahesid ning vormi ja sellega seotud masinaosade vahelist suhet. Kui asendusvorm erineb algsest konstruktsioonist, võib isegi väike kõrvalekalle kriitilises liideses muuta paigaldamise keeruliseks või nõuda volitamata muudatusi.
Näiteks võivad paigaldusavad, mis ei ühti masinaga, ahvatleda operaatorit auke suurendama või kronsteini muutma. Sellised muudatused võivad mõjutada joondamist, koormuse jaotust või koostu terviklikkust. Samuti võivad need raskendada tulevast asendamist ja tekitada ebakindlust selle suhtes, kas vorm vastab jätkuvalt esialgsetele disaininõuetele. Ostjad peaksid vältima kohapealsete muutmiste käsitlemist vastuvõetava asendajana ühilduvuse kinnitamisel enne saatmist.
Masina tuvastamine on seega ostunõue, mitte administratiivne detail. Ostja peaks esitama masina tootja, mudeli, asjakohase seeria- või konfiguratsiooniteabe, kui see on asjakohane, olemasoleva vormi joonise, kui see on olemas, ja kavandatud toote disaini. Kui masinat on muudetud, tuleks need muudatused samuti avalikustada. Tarnija saab seejärel liidesed üle vaadata ja selgitada, millised mõõtmed vajavad enne tootmise alustamist kinnitust.
Mõõtmete täpsus mõjutab kulusid viisil, mis ulatub vormiarvest kaugemale. Vorm, mis toodab järjekindlalt sobivaid plokke, võib vähendada välditavat kontrolli-, reguleerimis- ja sorteerimistööd. See võib vähendada ka vormi enneaegse väljavahetamise tõenäosust mõõtmete mittevastavuse või vale esialgse sobivuse tõttu. Seda potentsiaalset säästu tuleks hinnata tegelike tootmisandmete põhjal, mitte tarnija üldiste väidete põhjal.
Praktiline kuluülevaade võib hõlmata järgmisi elemente:
Ostjad peaksid vältima eeldamist, et kasutusea määrab ainult mõõtmete täpsus. Kulumiskindlus, materjali valik, vajaduse korral kuumtöötlus, hooldus, tootmismaht ja töötingimused mõjutavad ka vormi toimimist aja jooksul. Täpsed algmõõtmed ei suuda kompenseerida sobimatuid materjale ega halba hooldust. Samamoodi ei saa vastupidav materjal parandada vormi, mis on toodetud väljaspool kinnitatud mõõtmete spetsifikatsiooni.
Seetõttu tuleks Fujian Quangong Mold Co., Ltd.-d hinnata konstruktsiooni vastavuse, tootmise järjepidevuse, masinate ühilduvuse ja elutsükli kulude kombineeritud hindamise kaudu. Kasulik tarnija arutelu küsib, kuidas kontrollitakse kriitilisi mõõtmeid, milliseid kontrollidokumente tarnitakse ja kuidas käsitletakse mittevastavaid osi. Need küsimused toovad rohkem tõendeid kui üldine täpsuslubadus.
Kui valmis plokkide mõõtmed varieeruvad, peaksid hanke- ja tootmismeeskonnad uurima kogu vormimisprotsessi. Materjali niiskus, täitematerjali liigitus, tsemendisisaldus, täidise konsistents, tihendamine, vibratsiooni seadistused, kõvenemistingimused ja käsitsemine võivad lõpptoodet mõjutada. Vorm, mis vastab oma joonistusnõuetele, võib siiski tekitada vastuvõetamatuid plokke, kui tootmisprotsess on ebastabiilne.
Mõistlik uurimine algab nii vormi kui ka valmistoodete esindusliku proovi mõõtmisega. Kui vormi mõõtmed on väljaspool lubatud piire, peaksid parandusmeetmed keskenduma vormile või selle paigaldamisele. Kui vorm vastab nõuetele, kuid valmistooted erinevad, peaks meeskond enne asendamise loa andmist uurima protsessi sätteid ja materjalitingimusi. Mitme õõnsuse tulemuste võrdlemine võib aidata tuvastada, kas variatsioon järgib konkreetset õõnsust, masina asukohta või kogu tootmispartii.
Selline tõenditel põhinev lähenemine hoiab ära tarbetud ostukulud ja muudab tarnijate arutelud produktiivsemaks. See loob ka lähtetaseme kulumise jälgimiseks ja tulevaste asendusvormide hindamiseks. Hankemeeskondade jaoks on eesmärgiks korratav tootmistulemus, mitte lihtsalt komponent, mis läbib üksiku kontrolli.
Ostu spetsifikatsioon peaks muutma kavandatud tootmisnõuded mõõdetavateks omadusteks. Betoonploki vormi puhul tähendab see valmistoote, masina liidese, kriitiliste mõõtmete, materjalide, tootmisnõuete ja vastuvõtmiseks vajalike kontrollitõendite kirjeldamist. Kui need kaubad jäävad ebamääraseks, ei pruugi erinevate tarnijate hinnapakkumised olla otseselt võrreldavad. Üks tarnija võib hinnata standardvormi laiade hälvetega, samas kui teine tarnija võib hõlmata täiendavat töötlemist ja kontrolli. Ilma ühtse spetsifikatsioonita võib ostja võrrelda hindu, mis ei esinda samaväärseid tooteid.
Tellismasina vormi pakkumise läbivaatamisel taotlege tehnilist dokumenti, mis määratleb kinnitatud joonise versiooni, materjali klassi, kuumtöötluse nõuded, kui see on kohaldatav, kriitilised tolerantsid ja aktsepteerimiskriteeriumid. Need üksikasjad tuleks kinnitada kirjalikult, mitte tootefotodest või üldistest kataloogikirjeldustest järeldada. Valuvormi tehniline sobivus tuleb kindlaks teha konkreetse masina ja valmistoote suhtes, eriti kui ostmine hõlmab kohandatud mõõtmeid või olemasoleva koostu asendamist.
| Parameeter | Mida ostja peaks täpsustama | Miks see on oluline | Nõuda tõendeid |
| Valmistoote tüüp | Täisplokk, õõnesplokk, sillutusplokk, blokeering või muu määratletud profiil | Määrab vajaliku õõnsuse geomeetria ja kavandatud rakenduse | Heakskiidetud toote joonis või mõõtmete spetsifikatsioon |
| Õõnsuse pikkus ja laius | Iga kriitilise tunnuse nimimõõtmed ja lubatud kõrvalekalded | Juhib vormitud toote põhigeomeetriat | Mõõtmetega vormi joonistamine ja kontrolli tulemused |
| Õõnsuse sügavus | Määratud sügavus, tugipunkt ja kohaldatav tolerants | Mõjutab toote kõrgust ja õõnsuse konsistentsi | Mõõdetud sügavuse rekordid määratletud asukohtadest |
| Õõnsuste vahekaugus | Keskpunktide vaheline kaugus või muu selgelt määratletud viide | Aitab säilitada ühtlust õõnsuste vahel ja vormi paigutuses | Paigutusjoonis ja mõõtmete kontrollimise akt |
| Geomeetrilised tolerantsid | Kohaldatavad tasasuse, paralleelsuse, perpendikulaarsuse, asukoha või profiili nõuded | Kontrollib funktsionaalsete pindade vahelisi suhteid | Ülevaatusplaan määratletud lähtepunktide ja mõõtmismeetoditega |
| Materjali klass | Vormikomponentide täpne klass või kokkulepitud materjali spetsifikatsioon | Mõjutab tugevust, sitkust, kulumiskäitumist ja sobivust töökeskkonda | Materjali sertifikaat või jälgitav materjali dokumentatsioon |
| Kuumtöötlus | Nõutav protsess, kohaldatav komponent ja aktsepteerimiskriteeriumid, kui need on täpsustatud | Võib mõjutada kõvadust, kulumiskindlust ja mõõtmete stabiilsust | Vajadusel saavutatakse kuumtöötluse rekord ja kõvadus |
| Pinna seisukord | Nõutav viimistlus, lubatud defektid ja kõik täpsustatud kareduse väärtused | Võib mõjutada vabanemise käitumist, kulumist ja kokkupuutetingimusi | Visuaalne kontroll ja pinnamõõtmise protokollid, kui see on asjakohane |
| Masina liides | Paigaldusavade asukohad, asukohapinnad, üldine ümbris ja vaba ruumi nõuded | Määrab, kas vormi saab õigesti paigaldada | Heakskiidetud liidese joonis või dokumenteeritud ühilduvusülevaade |
| Ülevaatus ja vastuvõtmine | Proovivõtumeetod, mõõteseadmed, aruandevorm ja mittevastavuse protseduur | Määrab, kuidas vastavust enne aktsepteerimist demonstreeritakse | Ülevaatuse lõppakt ja kokkulepitud vastuvõtudokumendid |
Tabelis on esitatud hankeraamistik, mitte tootjapõhine spetsifikatsioon. Täpsed väärtused peavad tulenema kinnitatud inseneriprojektist ja tootmisnõuetest. Tarnijalt ei tohiks eeldada, et ta tuletab kriitilisi tolerantse ainult toote nimest.
Mõõtmete täpsus ja materjali jõudlus on vormikvaliteediga seotud, kuid eraldiseisvad aspektid. Materjali valik mõjutab vastupidavust kulumisele, deformatsioonile, löökidele ja korduvatele tootmiskoormustele. Siiski ei ole ühtegi terase klassi või kõvaduse väärtust, mis sobiks iga vormi jaoks. Õige valik sõltub vormi konstruktsioonist, masinast, segu abrasiivsetest omadustest, tootmiskiirusest, eeldatavast hooldusstrateegiast ja tootja insenerihinnangust.
Hankemeeskonnad peaksid paluma tarnijal tuvastada iga asjakohase komponendi jaoks kasutatud materjal ja selgitada, kuidas määratletud materjal toetab kavandatud töötingimusi. Kui disain nõuab kuumtöötlemist, peaks ostutellimuses olema märgitud, millised komponendid seda nõuavad ja kuidas vastavust kontrollitakse. Ainuüksi kõvaduse näit ei tõenda, et materjalil on nõutav sitkus, et kuumtöötlemine on tehtud õigesti või et komponendi mõõtmed on vastuvõetavad.
Kui jälgitavus on oluline, võivad ostjad taotleda tarnitud tellimusega seotud materjalisertifikaate või samaväärseid dokumente. Dokumentatsiooni tase peaks kajastama taotluse riski ja keerukust. Lihtne asendusvorm võib vajada erinevat dokumentatsioonipaketti kui vormis, mida kasutatakse suuremahulisel tootmisliinil, kus ootamatul seisakuil on märkimisväärsed tagajärjed.
Ostjad peaksid lisama arvväärtusi ainult siis, kui neid toetab heakskiidetud projekt, masina dokumentatsioon, tootestandard või vastastikku kokkulepitud tehniline nõue. Ei ole kohane kasutada üldist tolerantsi universaalse etalonina iga õõnsuse ja iga ploki masina jaoks. Konkreetse sillutustoote jaoks mõeldud vorm võib vajada teistsuguseid mõõtmeid kui tavapärase müüritise jaoks mõeldud vorm.
Näiteks võib ostumeeskond määrata õõnsuse nimimõõtmeks 200 mm ja määrata lubatud erinevuse pluss või miinus 0,15 mm. See on hüpoteetiline näide selle kohta, kuidas nõuet saab kirjutada, mitte väide, et väärtus on iga rakenduse jaoks sobiv. Enne sellise hälbe kehtestamist peaks ostja kaaluma valmistoote spetsifikatsiooni, mõõtmismeetodit, tootmisprotsessi ja tarnija tõendatud võimekust.
Kasulikud spetsifikatsiooniväljad hõlmavad järgmist:
Need üksikasjad muudavad ostutellimuse täitmiseks ja vähendavad ebakindlust sissetuleva kontrolli ajal. Samuti aitavad need ära hoida levinud hankeprobleemi: pärast tarnimist avastatakse, et tarnija ja ostja tõlgendasid sama nimimõõtu erinevalt.
Hindade võrdlemist tuleks alustada alles pärast tehniliste ulatuste ühtlustamist. Iga tarnija peaks esitama hinnapakkumise sama joonise versiooni, materjalinõuete, mõõtmete tolerantside, kontrolli ulatuse ja tarnetingimuste alusel. Kui tarnija pakub välja alternatiivse materjali või tootmismeetodi, tuleks kõrvalekalle selgelt dokumenteerida ja enne tootmist heaks kiita. Vastasel juhul võib pakkumine tunduda odavam, kuna see välistab teise tarnija esitatud nõuded.
Ostjad saavad kasutada võrdluslehte, mis eraldab kohustuslikud nõuded valikulistest teenustest. Kohustuslikud elemendid võivad hõlmata masina ühilduvust, kriitilisi õõnsuse mõõtmeid, kindlaksmääratud materjali ja lõppkontrolli. Valikulised elemendid võivad hõlmata täiendavaid mõõtmisaruandeid, kulumisvarukomponente või täiustatud jälgitavust. Eristamine võimaldab hankemeeskondadel tuvastada tegelikud kulude erinevused, jätmata tähelepanuta tehnilisi puudusi.
Samuti on kasulik hinnata tarnija vastuse kvaliteeti. Kas tootja võib selgitada, kuidas kriitilisi mõõtmeid töödeldakse ja mõõdetakse? Kas see tuvastab enne töö alustamist ebaselged joonise üksikasjad? Kas see suudab tõendada vastavust suuliste kinnituste asemel? Need küsimused aitavad hinnata, kas tarnijal on kontrollitud tootmisprotsess ja ta mõistab osturiski.
Fujian Quangong Mould Co., Ltd. puhul peaksid ostjad taotlema kavandatava vormi tegelikku mõõtmete spetsifikatsiooni, kohaldatava materjali üksikasju, masina ühilduvuse kinnitust ja kokkulepitud kontrollidokumente. Kõiki tootjaspetsiifilisi tolerantse, kõvadust, teostusaega, hinnangulist kasutusiga või tootmisvõimsust tuleks kontrollida kehtiva tehnilise dokumentatsiooni ja kommertspakkumise kaudu. Selline lähenemine võimaldab ostuotsuse tegemisel põhineda pigem tõenditel kui kontrollimata oletustel.
Tarnija hindamine peaks kindlaks tegema, kas vormi saab toota kinnitatud joonise järgi ja kas vastavust saab tõendada enne komponendi tootmist. See nõuab enamat kui küsimist, kas tarnijal on kontrolliseadmed. Ostjad peavad mõistma, milliseid mõõtmeid mõõdetakse, kuidas mõõtmisi tehakse, kuidas tulemusi registreeritakse ja mis juhtub, kui funktsioon jääb aktsepteerimispiiridest välja. Tootjal võivad olla keerukad mõõteriistad, kuid tal ei ole siiski kontrolliplaani, mis vastaks ostja kõige olulisematele funktsionaalsetele nõuetele.
Tellisemasina vormi puhul algab praktiline kontrolliprotsess pakkumise ajal ja jätkub joonise kinnitamise, tootmise, lõpliku kontrolli, tarnimise ja kasutuselevõtuga. Mida varem lahknevus tuvastatakse, seda lihtsam on seda lahendada. Paigaldamise ootamine paigaldusmõõtmete või õõnsuse geomeetria kontrollimiseks võib tekitada välditavaid viivitusi, eriti kui vorm on valmistatud spetsiaalselt kliendi masina jaoks.
Esimene etapp on tehniline ülevaatus. Ostja peaks esitama toote joonise, masina teabe ja kõik olemasolevad vormi mõõtmed, mis on olulised asendus- või kohandatud tellimuse jaoks. Tarnija peaks dokumendid üle vaatama, et tuvastada puuduvad mõõtmed, vastuolulised tolerantsid, ebaselged lähtepunktid ja kinnitamist vajavad liidesed. Kui ostjal on täieliku joonise asemel ainult füüsiline näidis, peaksid pooled enne tootmise alustamist kokku leppima mõõtmis- ja heakskiitmisprotsessis.
Selle etapi jooksul peaks ostumeeskond kontrollima järgmist:
Need kontrollid loovad ühise tehnilise baasjoone. Samuti vähendavad need vaidluse tõenäosust, kus tarnija väidab, et järgis joonist, samas kui ostja eeldas toote või masina liidese teistsugust tõlgendust.
Mõõtmismeetod peaks vastama funktsiooni geomeetriale, tolerantsile ja juurdepääsetavusele. Tavalistest kalibreeritud mõõteriistadest võib piisata paljude lineaarsete mõõtmete jaoks. Keerulisemate õõnsuste profiilide või asendisuhete jaoks võib olla vaja spetsiaalseid kinnitusvahendeid, koordinaatide mõõtmist, optilisi meetodeid või muud valideeritud tehnikat. Valik peaks põhinema nõutud mõõtemääramatusest ja komponendi geomeetriast, mitte ainult seadmete keerukusest.
| Ülevaatuse etapp | Kontrollitavad üksused | Võimalik meetod | Vastuvõtmise alus |
| Sissetulev materjal | Vajaduse korral materjali identifitseerimine ja jälgitavus | Sertifikaatide ülevaatus ja identifitseerimiskontrollid | Kinnitatud materjali spetsifikatsioon |
| Töötlemise kontroll | Kriitilised õõnsuse mõõtmed ja paigaldusomadused | Sobivad kalibreeritud mõõturid, mikromeetrid, nihikud või spetsiaalsed kinnitusdetailid | Heakskiidetud joonise tolerantsid |
| Geomeetriline kontroll | Tasasus, paralleelsus, asend ja profiil, kui see on määratud | Sobivad pinnamõõtmised, kinnitusvahendid või koordinaatmõõtmisseadmed | Määratletud nullpunktid ja geomeetrilised tolerantsid |
| Montaaži ülevaatus | Sobivuse, joonduse ja liidese mõõtmed | Mõõtmete kontrollimine ja dokumenteeritud sobivuse kontroll | Heakskiidetud kokkupaneku ja masina liidese nõuded |
| Lõplik ülevaatus | Määratud kriitilised omadused ja nähtavad defektid | Ülevaatusakt koos mõõtmistulemustega | Kokkulepitud vastuvõtukriteeriumid |
| Tootmise valideerimine | Valmis ploki mõõtmed ja konsistents | Esinduslike tootmisnäidiste mõõtmised | Valmistoote spetsifikatsioon ja kokkulepitud protsessitingimused |
See ülevaatusplaan on illustratiivne ja seda tuleks kohandada tegeliku projektiga. Mitte iga vorm ei vaja koordinaatide mõõtmist ja mitte iga mõõde ei vaja sama kontrolli sagedust. Plaan peaks seadma esikohale funktsioonid, mille rike võib installimist takistada, mõjutada toote vastavust või tekitada olulise tegevusriski.
Kasulik ülevaatusakt sisaldab joonise versiooni, osa või tellimuse numbrit, kontrollitud omadusi, nimiväärtusi, mõõdetud väärtusi, vastuvõtupiire, kontrolli kuupäeva ja vajaduse korral mõõtmismeetodit. Kui esineb mitu õõnsust, peaks aruanne identifitseerima õõnsused eraldi, mitte esitama ainult üldist tulemust. See aitab ostjal kindlaks teha, kas mõõtmed on kogu vormi ulatuses ühtsed ja kas mõni kohalik kõrvalekalle on keskmisega varjatud.
Hankemeeskonnad peaksid otsima nii puuduvaid kui ka ebaõnnestunud mõõtmisi. Aruanne, mis kinnitab, et vorm läbis kontrolli, on vähem informatiivne, kui see ei tuvasta kontrollitud mõõtmeid ega selgita vastuvõtmise kriteeriume. Samamoodi on mõõdetud väärtuste loendit raske tõlgendada, kui aruanne ei tuvasta asjakohast joonise versiooni.
Mõõtemääramatust tuleks arvesse võtta, kui määratud tolerants on mõõtmismeetodi võimekuse suhtes kitsas. Vastuvõtupiirile lähedane mõõtmistulemus võib nõuda eelnevalt määratletud otsustusreeglit, eriti kui mittevastava vormi vastuvõtmise tagajärjed on olulised. Ostjad ja tarnijad peaksid enne kontrolli algust kokku leppima piiripealsete tulemuste käsitlemises, mitte otsustama pärast lahkarvamuste tekkimist.
Mittevastav mõõde tuleb dokumenteerida ja hinnata heakskiidetud spetsifikatsiooni alusel. Tarnija ja ostja peaksid kindlaks tegema, kas kõrvalekallet saab parandada ilma konstruktsiooni kahjustamata, kas ümbertöötamine on tehniliselt vastuvõetav või kas vorm tuleb välja vahetada. Ümbertöötamist ei tohiks kunagi heaks kiita ainult seetõttu, et see muudab komponendi mitteametliku katsetamise ajal sobivaks. Kõik parandusmeetmed peavad säilitama nõutava konstruktsiooni terviklikkuse, funktsionaalsed seosed ja masinate ühilduvuse.
Pärast parandustööd tuleks mõjutatud omadused uuesti mõõta ja kontrollida kõiki seotud mõõtmeid, mida oleks saanud muuta. Lõpliku ülevaatuse protokoll peaks kajastama tarnitud komponendi tegelikku seisukorda. Kui kõrvalekaldumine on kontsessiooniga heaks kiidetud, tuleks heakskiidul määratleda mõjutatud funktsioon, lubatud kõrvalekalle ja kõik kasutuspiirangud. Suulisest kinnitusest ei piisa, kui muudatus mõjutab kokkulepitud ostuspetsifikatsiooni.
Ostjad peaksid ka kindlaks tegema, kes kannab parandamise, kauba tagastamise, asendamise ja nendega seotud viivituste kulud, kui tarnija tarnib nõuetele mittevastava vormi. Need kaubanduslikud kokkulepped on kõige paremini määratletud ostutellimuses või tarnelepingus enne tootmise algust.
Tarnija hindamisel tuleks arvesse võtta tehnilist pädevust, tootmise järjepidevust, dokumentatsiooni, suhtlust ja müügijärgset tuge. Eesmärk ei ole anda tarnijale kõrgeimat punktisummat suurima arvu sertifikaatide või kõige keerukamate kontrolliseadmete eest. Eesmärk on kindlaks teha, kas tootja suudab ostjale vajaliku konkreetse vormi usaldusväärselt tarnida.
Praktiline hindamine võib hõlmata viit valdkonda.
Kui tootmise järjepidevus on oluline, peaksid ostjad küsima ka seda, kuidas tarnija juhib parandusi ja korduvaid tellimusi. Kuu aega hiljem toodetud asendusvormi tuleks kontrollida kinnitatud kujundusega, mitte tugineda eelmise tellimuse mitteametlikule meeldetuletusele. Kontrollitud jooniste ja ülevaatusdokumentide säilitamine vähendab spetsifikatsioonide järkjärgulise kõrvalekaldumise ohtu.
Lõplik ülevaatus enne saatmist ei saa tõestada tootmistegevuse kõiki aspekte. Paigaldamine ja proovitootmine annavad täiendava võimaluse kontrollida vormi ja masina koostoimet. Kasutuselevõtuprotsess peab järgima masina tootja ohutus- ja kasutusjuhiseid ning seda peaks läbi viima kvalifitseeritud personal.
Valideerimise ajal peaks tootmismeeskond kontrollima valuvormi paigaldust, asukoha ja paigaldusliideseid, vahekohti ja töökäitumist. Tüüpilisi plokke tuleks mõõta valmistoote spetsifikatsiooni alusel. Kui tootmissüsteemil on mitu õõnsust, tuleks proove võtta õõnsuse erinevatest kohtadest, et oleks võimalik tuvastada kohalikke erinevusi.
Tulemused tuleks registreerida koos asjakohaste protsessitingimustega, sealhulgas materjalipartii, niiskuse tingimused, kus jälgitakse, masina seadistused ja tootmisaeg. See teave aitab eristada hallitusega seotud probleemi protsessi variatsioonist. Kui mõõtmed on väljaspool määratud vahemikku, peaks meeskond süstemaatiliselt uurima, mitte ei muuda kohe mitut masina seadistust korraga.
Edukas katsetus annab praktilise lähtealuse järgnevaks jälgimiseks. Tootmise jätkudes võib perioodiline mõõtmete kontroll paljastada kulumist või muutusi töötingimustes. Sagedus peaks kajastama tootmismahtu, materjali abrasiivsust, kvaliteediriski ja tootja hooldussoovitusi.
Fujian Quangong Mold Co., Ltd. hindamisel peaksid ostjad enne tellimuse esitamist kehtestama need kontrollinõuded. Selged ootused joonise kinnitamise, lõpliku ülevaatuse, parandusmeetmete ja tootmise kinnitamise osas annavad hankele usaldusväärsema aluse kui üldine väide, et vorm on valmistatud kõrgete standardite järgi.
Mõõtmete täpsus on oluline, kuna vorm on funktsionaalne komponent suuremas tootmissüsteemis. Selle õõnsuse geomeetria mõjutab valmis plokkide mõõtmeid ja profiile, samas kui selle kinnitusliidesed määravad kindlaks, kas seda saab õigesti paigaldada ettenähtud masinale. Mõõtmete kõrvalekallete tagajärjeks võivad olla ebaühtlased tooted, täiendav kontroll, keeruline paigaldamine, ümbertöötamine ja tarbetud tootmiskatkestused. Kuid mõõtmete täpsust ei tohiks vaadelda eraldi materjali valikust, kulumiskindlusest, tootmiskvaliteedist, masina seisukorrast ja protsessi juhtimisest.
Hankemeeskondade jaoks on kõige tõhusam lähenemisviis tootmisvajaduste dokumenteeritud spetsifikatsiooniks tõlkimine enne hindade võrdlemist. Kinnitage valmistoote mõõtmed, masina mudel, vormi kriitilised omadused, kohaldatavad tolerantsid, materjalinõuded ja kontrollikriteeriumid. Paluge tarnijatel kindlaks teha, kuidas neid nõudeid kontrollitakse, ja nõuda vastavust tõendavaid dokumente. Kui numbriline tolerants on oluline, veenduge, et see oleks kinnitatud kinnitatud joonisel ja et seda saab mõõta sobiva meetodi abil.
Fujian Quangong Mold Co., Ltd-d tuleks kaaluda sama tõenduspõhise ostuprotsessi kaudu. Ostjad peaksid kinnitama kavandatava vormi tegelikud spetsifikatsioonid, hankima kirjaliku ühilduvuse kinnituse, tutvuma kontrollidokumentidega ja leppima kokku mittevastavuste kõrvaldamise protseduurides. Ühegi tarnija toodet ei tohiks valida ainult reklaamitud täpsusnõude või atraktiivse esialgse hinnapakkumise tõttu.
Enne ostutellimuse väljastamist koostage lõplik kontrollnimekiri, mis hõlmab joonise läbivaatamist, nimimõõtmeid, tolerantse, materjali klassi, masina liideseid, ülevaatusdokumente, tarnetingimusi ja müügijärgset tuge. Kui vorm on mõeldud suuremahulisele tootmisliinile, arvestage kogukulude hindamisel seisakute finantsmõju ja asenduskomponentide kättesaadavust. Pärast paigaldamist kinnitage vorm, kasutades esinduslikke valmistooteid ja säilitage tulemused tulevase kvaliteedi jälgimise lähtealusena.
Kui hankite uut vormi või asendate olemasoleva,võtke ühendust meie tehasegaet arutada kavandatud ploki tüüpi, masina mudelit, toote mõõtmeid ja töönõudeid. Taotlege kavandatava projekti tehnilist ülevaatust, kriitiliste mõõtmete nõuete kinnitamist ja kokkulepitud kontrolli ulatuse alusel pakkumist. Täieliku tehnilise teabe esitamine alguses aitab luua realistlikud ootused tootmisele ja toetab läbipaistvamat ostuotsust. Täpselt määratletud telliskivimasina vorm on praktiline investeering mõõtmete järjepidevusse, tootmise usaldusväärsusse ja pikaajalisesse tootmiskontrolli.
Sobiv tolerants sõltub valmisploki spetsifikatsioonist, õõnsuse geomeetriast, masina konstruktsioonist, tootmisprotsessist ja mõõtmismeetodist. Ostjad peaksid tuvastama nimimõõtmed ja lubatud kõrvalekalded selliste kriitiliste tunnuste puhul nagu õõnsuse pikkus, laius, sügavus, vahekaugus ja paigaldusliidesed. Geomeetrilised nõuded, nagu paralleelsus või asend, tuleks määrata eraldi, kui need mõjutavad funktsiooni. Igale vormile sobivat universaalset tolerantsi ei ole, seega peaks ostja väärtused kinnitama kinnitatud tehnilise joonise kaudu ja leppima kokku, kuidas iga kriitilist omadust kontrollitakse.
Vormiõõnsuse mõõtmed määravad vormimise ajal saadaoleva geomeetria, nii et kõrvalekalded võivad kaasa aidata valmisploki pikkuse, laiuse, kõrguse ja profiili muutumisele. Suhe ei ole alati üks-ühele, sest materjali niiskus, tihendamine, vibratsioon, vormist lahtivõtmine ja kõvenemine võivad samuti mõjutada lõplikke mõõtmeid. Seetõttu peaksid ostjad kontrollima nii vormi kui ka esinduslikke valmisplokke. Õõnsuse taseme mõõtmiste võrdlemine tootmisnäidistega aitab kindlaks teha, kas mõõtmete probleem tuleneb vormist, masina seadistusest või laiemast tootmisprotsessist.
Ostja peaks nõudma vähemalt kinnitatud tehnilist joonist ja lõplikku ülevaatuse akti, mis hõlmab kokkulepitud kriitilisi mõõtmeid. Olenevalt rakendusest ja ostuspetsifikatsioonist võivad toetavad dokumendid sisaldada materjalisertifikaate, kuumtöötluse dokumentatsiooni, kõvaduse tulemusi, geomeetrilisi kontrolli andmeid ja kinnitust masina liidese ühilduvuse kohta. Aruannetes tuleks tuvastada asjakohane osa või tellimus, joonise versioon, nimimõõtmed, mõõdetud väärtused, vastuvõtupiirid ja kõik heakskiidetud kõrvalekalded. Dokumentatsioon peaks näitama vastavust kokkulepitud nõuetele, mitte lihtsalt kinnitama, et vorm läbis kontrolli.
Jah. Vorm võib järgida oma joonist, samal ajal kui valmis plokid varieeruvad ebastabiilse materjali niiskuse, ebaühtlase täitmise, sobimatute tihendus- või vibratsiooniseadete, masina kulumise, vormist lahtivõtmise tingimuste või kõvenemisega seotud mõõtmete muutuste tõttu. Põhjuse väljaselgitamiseks mõõtke hallitust, kontrollige esindusplokke erinevatest õõnsustest ja registreerige vastavad tootmistingimused. Kui vorm jääb spetsifikatsiooni piiridesse, uurige protsessi enne asendusvormi tellimist. Kui kriitiline hallituse tunnus on väljaspool tolerantsi, dokumenteerige kõrvalekalle ja tehke kindlaks, kas on vaja parandada või asendada.
Võrrelge tarnijaid sama kinnitatud joonise, materjalinõuete, tolerantside, kontrolli ulatuse, masinate ühilduvuskriteeriumide ja tarnetingimustega. Vaadake üle tõendid, mida iga tarnija saab esitada mõõtmete vastavuse, tootmiskontrolli, vajaduse korral materjali jälgitavuse ja parandusmeetmete kohta. Võtke arvesse ka paigaldustööd, eeldatavaid hooldusnõudeid, asendusosade saadavust, tarneaega ja mittevastavate toodete kaubandustingimusi. Madalaim noteering ei pruugi olla valuvormi kasutusea jooksul kõige odavam variant, kuid kõrgem hind on õigustatud ainult siis, kui täiendavat tehnilist või kaubanduslikku väärtust tõendavad tõendid.


